Português


Visualizações: 0 Autor: Cindy Tempo de publicação: 19/10/2026 Origem: Site


Os equipamentos de refrigeração industrial desempenham um papel crítico em fábricas, instalações de geração de energia, sistemas HVAC, processamento químico e muitas outras aplicações. No entanto, mesmo um sistema de resfriamento bem projetado pode perder desempenho quando poeira, incrustações minerais e outros depósitos se acumulam nas superfícies de transferência de calor. A limpeza e descalcificação das aletas da torre de resfriamento são tarefas de manutenção essenciais para equipamentos que utilizam trocadores de calor com aletas, ajudando a manter o fluxo de ar, a rejeição de calor e a operação confiável.
Para usuários industriais, o objetivo é simples: manter limpas as superfícies de transferência de calor sem danificar o equipamento. Neste guia, explicamos por que a limpeza das aletas é importante, como remover depósitos comuns, quais métodos de limpeza considerar e como a manutenção preventiva pode apoiar o desempenho de resfriamento a longo prazo.
Mach Industry (Zhejiang) Co., Ltd fornece soluções de equipamentos de refrigeração industrial através de sua marca Mach Cooling. Visita www.machcooling.com para explorar as soluções de refrigeração da empresa e aprender mais sobre suas aplicações industriais.
As aletas da torre de resfriamento são superfícies metálicas finas fixadas em tubos de transferência de calor em certos sistemas de resfriamento. Eles aumentam a área de superfície disponível para a troca de calor entre o fluido dentro dos tubos e o ar circundante. As bobinas aletadas são comumente encontradas em torres de resfriamento de circuito fechado, trocadores de calor resfriados a ar, resfriadores secos, condensadores e outros equipamentos térmicos industriais.
Seu design pouco espaçado permite uma grande área de transferência de calor em um espaço relativamente compacto. No entanto, o mesmo design cria um desafio: sujeira e detritos podem se acumular entre as aletas, tornando a inspeção e a limpeza importantes.
Antes de iniciar a manutenção, identifique se o equipamento contém serpentina aletada, preenchimento de torre de resfriamento convencional ou ambos. O método de limpeza correto depende do componente que está sendo reparado.

As aletas aumentam a área de superfície efetiva através da qual o calor se move de um tubo para o ar circundante. À medida que o fluido do processo passa pelos tubos, o calor viaja através da parede do tubo e entra nas aletas antes de ser transferido para a corrente de ar.
As superfícies limpas das aletas ajudam a preservar as condições pretendidas de transferência de calor. Quando a sujeira preenche os espaços entre as aletas, o fluxo de ar fica restrito. Se os depósitos também se acumularem nas superfícies, podem interferir na transferência de calor.
O resultado pode incluir temperaturas operacionais mais altas, maior demanda do ventilador, capacidade de resfriamento reduzida ou ciclos operacionais mais longos, dependendo do sistema.
Pense em uma bobina com aletas como um conjunto de caminhos estreitos. Quando essas vias ficam bloqueadas, todo o processo de troca de calor torna-se menos eficaz.
As aletas e os meios de enchimento da torre de resfriamento desempenham funções relacionadas, mas diferentes.
As aletas aumentam a área de transferência de calor de uma bobina, normalmente suportando a troca de calor entre um circuito de tubo e o ar. O meio de enchimento da torre de resfriamento, por outro lado, distribui a água em filmes finos ou gotículas para aumentar o contato entre a água e o ar em uma torre de resfriamento evaporativo.
Seus materiais, estruturas e requisitos de limpeza são diferentes. As bobinas com aletas podem combinar aletas de alumínio ou cobre com tubos de metal, enquanto o preenchimento da torre de resfriamento é comumente fabricado em PVC, PP ou outros materiais adequados.
Usar um produto químico agressivo ou pressão excessiva de água no componente errado pode causar danos. Sempre confirme o tipo de equipamento antes de selecionar um procedimento de limpeza.
Os ambientes industriais expõem os equipamentos de resfriamento a partículas transportadas pelo ar, fibras, névoa de óleo, umidade e outros contaminantes. Com o tempo, esses materiais se acumulam nas superfícies das bobinas ou ficam presos entre as aletas. Em ambientes evaporativos, os depósitos relacionados com a água podem criar desafios adicionais de manutenção.
A limpeza remove o material acumulado, ajuda a restaurar o fluxo de ar e facilita a identificação de danos durante as inspeções. Ele também suporta condições operacionais mais consistentes.
Um programa de manutenção deve considerar o ambiente circundante, as recomendações do fabricante, as temperaturas de funcionamento, a qualidade da água e as consequências da redução da capacidade de refrigeração.
A limpeza não é simplesmente um trabalho cosmético. Faz parte da proteção do desempenho e da confiabilidade dos equipamentos de refrigeração industrial.
Poeira e detritos transportados pelo ar são causas comuns de incrustações nas aletas. As fábricas que processam madeira, têxteis, metais, cimento, produtos químicos ou materiais agrícolas podem expor os equipamentos de refrigeração a cargas de partículas particularmente elevadas.
A poeira pode formar uma camada na face da bobina, enquanto fibras e partículas maiores podem preencher espaços estreitos entre as aletas. A névoa de óleo pode fazer com que a poeira grude com mais firmeza, criando depósitos teimosos que o enxágue comum pode não remover.
Esses contaminantes podem reduzir o fluxo de ar através da bobina e aumentar a resistência ao movimento do ar. Verificações visuais de rotina, filtragem de ar adequada e limpeza oportuna ajudam a evitar que pequenas acumulações se tornem bloqueios extensos.
A incrustação mineral se forma quando substâncias dissolvidas na água precipitam e se fixam nas superfícies. O carbonato de cálcio é um exemplo comum, embora a composição dos depósitos dependa da química da água e das condições operacionais.
Água dura, altas temperaturas de superfície, evaporação, vazamento e umedecimento repetido podem contribuir para o acúmulo de minerais. Em uma bobina com aletas, podem se formar incrustações onde a água entra em contato com o metal, enquanto depósitos também podem se desenvolver dentro dos componentes do lado da água.
A incrustação espessa interfere na transferência de calor e pode ser difícil de remover sem um agente de limpeza adequado.
A identificação correta do depósito é importante porque incrustações minerais, sujeira oleosa e produtos de corrosão exigem diferentes estratégias de tratamento.
Superfícies úmidas e água contaminada podem apoiar o crescimento biológico em condições adequadas. Algas, biofilme e outros depósitos orgânicos são particularmente relevantes para sistemas de resfriamento evaporativo e circuitos de água. O material biológico pode reter sujeira adicional e contribuir para fluxo restrito ou condições operacionais insalubres.
A corrosão apresenta uma preocupação separada. Revestimentos protetores danificados, produtos químicos incompatíveis, altos níveis de cloreto ou exposição prolongada à umidade podem contribuir para a deterioração do metal.
A limpeza pode remover a contaminação solta, mas não pode restaurar o metal que já foi perdido pela corrosão. Se os depósitos retornarem rapidamente ou as superfícies apresentarem corrosão, descoloração ou vazamento, investigue a causa subjacente em vez de confiar apenas na limpeza repetida.
Vários sintomas podem indicar que um trocador de calor com aletas precisa de atenção. Reconhecê-los antecipadamente pode ajudar as equipes de manutenção a responder antes que o problema afete a produção.
Os sinais de alerta comuns incluem:
Tapetes de poeira visíveis ou passagens de aletas obstruídas.
Depósitos minerais endurecidos em superfícies de transferência de calor.
Fluxo de ar irregular na bobina.
Operação anormal do ventilador ou aumento do ruído operacional.
Aumento da temperatura do fluido do processo.
Capacidade de refrigeração reduzida.
Ciclos operacionais mais longos ou aumento do consumo de energia.
Alarmes repetidos de alta temperatura.
Nenhum destes sintomas prova que as barbatanas sujas sejam a única causa. Falhas no ventilador, fluxo de água insuficiente, problemas de refrigerante, problemas de controle, temperaturas ambientes excessivas e dimensionamento incorreto do sistema podem produzir sintomas semelhantes.
Compare os dados operacionais atuais com o desempenho histórico, inspecione a bobina com segurança e verifique outros componentes relevantes antes de decidir sobre uma ação corretiva.
Os trocadores de calor dependem de uma transferência de calor eficaz e de um fluxo de ar adequado. Quando os depósitos bloqueiam as passagens das aletas, o ventilador pode precisar superar uma resistência maior e o volume de ar que atravessa a serpentina pode cair.
A contaminação da superfície também pode aumentar a resistência térmica, reduzindo a taxa de transferência de calor para o ar. Dependendo do equipamento, isto pode levar a uma menor capacidade de refrigeração, a temperaturas de funcionamento mais elevadas, a tempos de funcionamento mais longos e a um maior consumo de eletricidade.
Em ambientes de produção, o resfriamento inadequado pode ameaçar a qualidade do produto ou interromper processos que dependem de temperaturas estáveis.
O impacto real varia de acordo com a espessura do depósito, o design da bobina, as características do ventilador, as condições de operação e o tipo de contaminação. É por isso que a inspeção de rotina e o monitoramento do desempenho são partes importantes da manutenção da refrigeração industrial.
O método de limpeza correto depende do material das aletas, do espaçamento das aletas, do tipo de depósito, da condição do equipamento e das instruções do fabricante.
Uma leve camada de poeira pode exigir apenas uma limpeza suave a seco, enquanto depósitos mais pesados podem exigir uma lavagem controlada com água ou um limpador especializado compatível. A descalcificação química deve ser reservada para depósitos minerais confirmados que não podem ser removidos por métodos menos agressivos.
Antes de iniciar, isole o equipamento, siga os procedimentos de bloqueio/sinalização e proteja os componentes elétricos. Nunca presuma que um método adequado para uma superfície metálica robusta é seguro para aletas de alumínio delicadas ou bobinas revestidas.
A lavagem com água de baixa pressão pode remover sujeira solta e alguns depósitos solúveis em água das superfícies acessíveis da bobina.
Use um fluxo controlado e siga as instruções de limpeza recomendadas pelo fabricante do equipamento. Quando apropriado, limpe pelo lado que permite que os detritos saiam da bobina, em vez de empurrá-los mais profundamente nas passagens das aletas.
Evite jatos descontrolados de alta pressão, que podem achatar as aletas, danificar os revestimentos e forçar a contaminação em áreas inacessíveis. Proteja motores, gabinetes elétricos, sensores e outros componentes sensíveis à água.
Após a limpeza, inspecione a bobina e deixe o equipamento secar conforme necessário antes de reiniciá-lo.
A lavagem com água costuma ser uma boa primeira escolha para sujeira comum, mas pode não dissolver incrustações minerais endurecidas.
O ar comprimido pode ser útil para remover poeira seca e detritos soltos de bobinas com aletas. Use ar limpo e seco a uma pressão apropriada para a serpentina e direcione-o de forma que os contaminantes sejam expelidos em vez de penetrarem ainda mais nas aletas.
Use proteção ocular e respiratória adequada e controle a poeira para evitar que ela se espalhe para equipamentos próximos ou áreas ocupadas.
Para depósitos leves, uma escova macia projetada para limpeza de bobinas pode ajudar a soltar o material sem raspar o metal. Evite escovas de aço duras, ferramentas afiadas e fricção forte, que pode deformar as aletas ou danificar os revestimentos protetores.
Se a sujeira for oleosa ou muito compactada, a lavagem a seco por si só pode não ser suficiente.
Os produtos de limpeza químicos podem ser apropriados quando sujeira, graxa, contaminação biológica ou depósitos minerais resistem à limpeza mecânica. No entanto, diferentes formulações têm como alvo diferentes contaminantes.
Um limpador alcalino pode ajudar com alguns resíduos oleosos, enquanto um descalcificador ácido aprovado pode dissolver certos depósitos minerais. Nenhum deles deve ser selecionado sem verificar a compatibilidade do material.
Aletas de alumínio, tubos de cobre, juntas soldadas, peças galvanizadas, vedações de borracha e revestimentos protetores podem reagir de maneira diferente aos produtos químicos.
Siga o rótulo do produto e as instruções do equipamento, observe a diluição e o tempo de contato especificados e enxágue abundantemente quando necessário. Não misture produtos de limpeza nem improvise combinações químicas.
Para equipamentos valiosos ou de grande porte, a avaliação profissional pode reduzir o risco de danos.

A descalcificação eficaz começa com a identificação do depósito e a confirmação de que o componente afetado pode tolerar o tratamento proposto.
Um processo disciplinado reduz o risco de corrosão, vazamentos e danos acidentais ao sistema de refrigeração. Em vez de aplicar imediatamente um produto químico forte, comece com a inspeção e o método menos agressivo que possa remover razoavelmente o depósito.
Desligue o equipamento e siga os procedimentos de isolamento e bloqueio/sinalização do local. Deixe os componentes quentes esfriarem, alivie a pressão relevante e verifique se o sistema pode ser reparado com segurança.
Inspecione a bobina com aletas quanto a incrustações, sujeira, aletas tortas, corrosão, revestimentos danificados e sinais de vazamento. Verifique o circuito de água e os componentes circundantes, quando aplicável.
Se o depósito for difícil de identificar, consulte um profissional de manutenção qualificado ou providencie uma análise da água e do depósito.
Esta inspeção preliminar ajuda a determinar se o problema requer uma lavagem simples, descalcificação química, reparo mecânico ou uma intervenção de manutenção mais extensa.
Escolha um desincrustante com base na composição do depósito e nos materiais em contacto com a solução de limpeza.
As aletas de alumínio merecem atenção especial porque alguns produtos ácidos e alcalinos podem atacar o alumínio. Cobre, aço, superfícies galvanizadas, juntas soldadas, vedações e revestimentos também podem ter requisitos específicos de compatibilidade.
Confirme a adequação do limpador com o fornecedor do produto químico e o fabricante do equipamento. Prepare a solução exatamente conforme as instruções, use o equipamento de proteção recomendado e teste-a em uma área pequena e imperceptível, se o procedimento permitir.
Nunca presuma que um produto é seguro simplesmente porque é comercializado para limpeza industrial.
Aplicar a solução de limpeza aprovada de acordo com as instruções, mantendo a concentração e o tempo de contato especificados. Evite permitir que produtos químicos sequem na superfície, a menos que as instruções do produto permitam explicitamente.
Enxágue bem sempre que necessário e colete e descarte as águas residuais de acordo com os requisitos ambientais aplicáveis.
Inspecione as aletas quanto a depósitos remanescentes, corrosão, deformação e sinais de danos químicos. Quando o equipamento estiver pronto para operação, compare o fluxo de ar, as temperaturas e outras leituras relevantes com os dados de referência.
Um trabalho de limpeza bem sucedido deverá melhorar a limpeza sem comprometer a integridade da bobina.
A seleção química deve ser baseada em evidências e não em suposições.
Primeiro, identifique o depósito: incrustações minerais, contaminação oleosa, material orgânico ou produtos de corrosão. Em seguida, determine os materiais presentes e revise os métodos de limpeza aprovados pelo fabricante.
Considere a diluição necessária, o tempo de contato, o procedimento de enxágue, o manuseio de águas residuais e os riscos de exposição do trabalhador. As fichas de dados de segurança fornecem informações importantes sobre perigos, manuseio, armazenamento e medidas de emergência.
Quando o depósito for misto ou não identificado, consulte um especialista em vez de experimentar produtos químicos cada vez mais agressivos.
Em muitos casos, corrigir a fonte de contaminação é mais eficaz do que aplicar repetidamente o descalcificador na mesma superfície.
Não existe um intervalo de limpeza universal para todos os sistemas de refrigeração industrial. Uma bobina operando em uma fábrica empoeirada pode exigir inspeções mais frequentes do que uma instalada em um ambiente relativamente limpo.
A qualidade da água, a umidade, as condições sazonais, o horário de funcionamento, as emissões de gases nas proximidades e o design do equipamento também influenciam as necessidades de manutenção.
Siga as recomendações do fabricante e estabeleça uma linha de base após o comissionamento ou uma limpeza completa. Use resultados de inspeção e dados operacionais para ajustar o cronograma.
Uma abordagem baseada nas condições ajuda a evitar manutenção negligenciada e limpeza desnecessária que expõe componentes delicados a desgaste evitável.
Considere a qualidade do ar circundante, a quantidade de poeira ou óleo liberada pelos processos de produção, a presença de fibras transportadas pelo ar e a probabilidade de depósitos minerais.
Monitore diferenças de temperatura, desempenho do ventilador, bloqueio visível da bobina e alterações na capacidade de resfriamento. Quando aplicável, analise a dureza da água, a condutividade, o pH, a alcalinidade e os resultados do tratamento da água.
Se a incrustação aparecer repetidamente no mesmo local, investigue os padrões de fluxo de ar, distribuição de água, filtração ou fontes de contaminação próximas.
Use essas descobertas para desenvolver um cronograma de manutenção que reflita as condições operacionais reais, em vez de depender apenas de um calendário.
Antes do pico de demanda no verão, inspecione as bobinas, conjuntos de ventiladores, proteções, conexões elétricas e controles relevantes. Limpe os detritos acumulados e confirme se o fluxo de ar não está obstruído.
Durante a operação, observe as mudanças na temperatura, carga do ventilador, vibração e capacidade de resfriamento.
Antes do inverno, avalie o risco de congelamento, inspecione os sistemas de drenagem e proteção quando aplicável e siga o procedimento de desligamento ou preparação para o inverno do fabricante.
Para torres de resfriamento evaporativo, inspecione o meio de enchimento, a distribuição de água, os eliminadores de gotas, a limpeza da bacia e o desempenho do tratamento de água como tarefas de manutenção separadas.
Documente todas as atividades de inspeção e limpeza para facilitar a identificação de problemas recorrentes.
A limpeza de bobinas industriais envolve riscos mecânicos, químicos, elétricos e ambientais.
Isole as fontes elétricas, proteja o equipamento em movimento e siga os procedimentos de bloqueio/sinalização específicos do local antes de iniciar o trabalho. Deixe as superfícies quentes esfriarem e siga o procedimento correto para despressurizar o equipamento.
Use o equipamento de proteção individual especificado na avaliação de risco e na ficha de dados de segurança química, que pode incluir luvas, proteção para os olhos, roupas de proteção e proteção respiratória.
Forneça ventilação adequada ao usar produtos químicos, evite o acesso não autorizado à área de trabalho e contenha o escoamento contaminado.
Nunca borrife água em equipamentos elétricos energizados ou entre em espaços confinados sem a avaliação e os controles necessários.
Várias práticas de limpeza aparentemente convenientes podem reduzir a vida útil do equipamento.
A pressão excessiva da água pode achatar as aletas e reduzir o fluxo de ar. Escovas duras podem riscar o metal e danificar os revestimentos. Ácidos ou álcalis incompatíveis podem causar corrosão, enquanto a concentração excessiva de produtos químicos ou o tempo de contato podem atacar superfícies que de outra forma seriam utilizáveis.
Deixar de enxaguar o limpador quando necessário pode deixar resíduos que continuam reagindo com o material.
Outro erro é tratar todos os componentes de refrigeração da mesma maneira. Uma bobina com aletas, um pacote de enchimento de PVC, um reservatório de água e um eliminador de deriva têm requisitos diferentes.
Siga sempre as instruções de manutenção relevantes, documente o trabalho e verifique as condições do equipamento antes de retornar o sistema à operação.
A prevenção geralmente é mais barata do que a limpeza corretiva repetida.
Para serpentinas com aletas, mantenha uma filtragem de ar adequada quando apropriado, mantenha as áreas de trabalho próximas limpas e evite que névoa de óleo ou poeira do processo chegue ao trocador de calor sempre que possível. Verifique se as entradas de ar permanecem desobstruídas e se o equipamento está instalado e operado de acordo com os requisitos do projeto.
Para torres de resfriamento evaporativo, mantenha um programa de tratamento de água apropriado, controle os ciclos de concentração, monitore a qualidade da água de reposição e remova sedimentos conforme recomendado.
Inspecione quanto a vazamentos e transporte anormal de água que possa molhar componentes não projetados para contato contínuo com a água.
Estas medidas abordam as condições que causam depósitos em vez de apenas remover os seus sintomas visíveis.
A limpeza é apropriada quando os depósitos são o principal problema e o componente subjacente permanece estruturalmente sólido.
O reparo pode ser necessário quando as aletas estiverem significativamente dobradas, os revestimentos protetores estiverem danificados, os suportes estiverem soltos ou forem detectados vazamentos.
A substituição deve ser considerada quando a corrosão for extensa, os tubos apresentarem vazamentos repetidos, os danos mecânicos forem graves ou o componente não puder mais atender às condições operacionais exigidas.
Avalie o custo do reparo, a vida útil restante esperada, o tempo de inatividade da produção, o prazo de substituição e o desempenho energético antes de tomar uma decisão.
Para o enchimento da torre de resfriamento, avalie a fragilidade, a deformação, o entupimento e a perda de integridade estrutural separadamente da condição da bobina com aletas.
Os sistemas de refrigeração industrial estão interligados. Uma queda no desempenho de resfriamento pode ser causada por aletas sujas, mas também pode resultar de fluxo de água insuficiente, problemas no ventilador, controles incorretos, incrustações dentro dos tubos ou um problema de projeto mais amplo.
O suporte técnico experiente pode ajudar a identificar a causa real e recomendar manutenção adequada ou alterações no equipamento.
Para grandes instalações industriais, as inspeções planejadas e os procedimentos de serviço documentados também ajudam as equipes de manutenção a coordenar o trabalho de acordo com os cronogramas de produção.
Se a limpeza não restaurar o desempenho esperado, evite repetir o mesmo tratamento sem investigação adicional. Uma avaliação mais abrangente pode identificar um problema que a limpeza por si só não consegue resolver.
A escolha do equipamento de refrigeração adequado envolve mais do que comparar valores de capacidade ou preços de compra iniciais. Os compradores industriais devem considerar as condições operacionais, os requisitos de rejeição de calor, o espaço de instalação, a temperatura ambiente, a acessibilidade para manutenção, a qualidade da água e os requisitos de serviço a longo prazo.
Mach Industry (Zhejiang) Co., Ltd , por meio de sua marca Mach Cooling, concentra-se em soluções de equipamentos de refrigeração industrial para clientes com diferentes necessidades de aplicação.
Ao avaliar o equipamento ou planejar uma atualização, os compradores devem confirmar a configuração proposta, as especificações dos materiais, os requisitos de desempenho e as recomendações de manutenção com o fabricante.
Visita Site oficial da Mach Cooling para saber mais sobre as soluções de refrigeração da empresa e discutir requisitos específicos do projeto.
O equipamento certo, combinado com um plano de manutenção prático, pode ajudar os operadores industriais a manter um desempenho de refrigeração confiável durante toda a vida útil do equipamento.
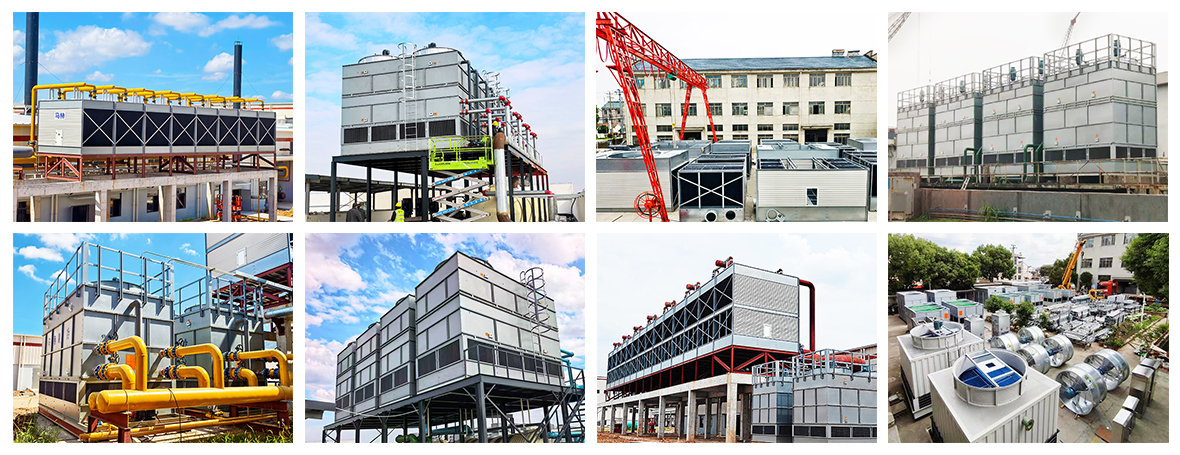
A frequência da limpeza depende do ambiente operacional, do nível de contaminação, do projeto do equipamento e das recomendações do fabricante.
Em ambientes industriais empoeirados, as inspeções podem precisar ocorrer mensalmente ou até com mais frequência, enquanto ambientes mais limpos podem exigir intervenções menos frequentes. Estes são exemplos de planejamento e não intervalos universais.
Inspecione a bobina regularmente e limpe-a quando os depósitos começarem a obstruir o fluxo de ar ou afetar o desempenho.
Alguns descalcificadores ácidos aprovados podem dissolver incrustações minerais, mas o ácido nunca deve ser aplicado indiscriminadamente.
Certos ácidos podem danificar aletas de alumínio, componentes de cobre, revestimentos protetores, vedações ou outros materiais. Identifique o depósito, verifique a compatibilidade do material e utilize um produto aprovado especificamente para a aplicação.
Para bobinas com aletas delicadas, consulte o fabricante do equipamento antes da descalcificação química.
A limpeza pode melhorar a eficiência operacional quando a incrustação restringe o fluxo de ar ou a transferência de calor.
A remoção de depósitos pode ajudar a restaurar o desempenho pretendido do equipamento e reduzir a demanda desnecessária de operação do ventilador ou do sistema. No entanto, a quantidade de melhoria depende da contaminação original e da condição geral do sistema.
A limpeza não pode corrigir problemas mecânicos ou de controle não relacionados.
A limpeza de aletas concentra-se nas superfícies metálicas de transferência de calor de bobinas com aletas, comumente encontradas em torres de resfriamento de circuito fechado e resfriadores secos.
A limpeza de enchimento tem como alvo o PVC, PP ou outro meio usado para distribuir água e melhorar o contato água-ar em torres de resfriamento evaporativo.
Como os seus materiais e funções são diferentes, os dois componentes requerem métodos de limpeza diferentes e produtos químicos compatíveis.
A rápida formação de incrustações pode estar associada a água dura, molhamento repetido, vazamento de água, depósitos ricos em minerais ou condições operacionais inadequadas.
Se a incrustação retornar logo após a limpeza, investigue a química da água e a fonte de umidade, em vez de simplesmente aumentar a resistência do produto químico de limpeza.
A correção da causa subjacente pode reduzir custos recorrentes de manutenção.
A limpeza e descalcificação das aletas da torre de resfriamento são partes importantes da manutenção do equipamento de resfriamento industrial , especialmente quando poeira, resíduos oleosos ou depósitos minerais interferem na transferência de calor e no fluxo de ar.
A estratégia mais eficaz combina inspeção regular, identificação precisa de depósitos, métodos de limpeza compatíveis, práticas de trabalho seguras e medidas preventivas que reduzem futuras incrustações.
Evite pressão excessiva, produtos químicos não aprovados e procedimentos de limpeza padronizados. Lembre-se de que as serpentinas aletadas e os meios de enchimento da torre de resfriamento são componentes diferentes e devem ser mantidos adequadamente.
Para operadores industriais que planejam novos equipamentos de resfriamento, substituição de componentes antigos ou melhoria de práticas de manutenção, a Mach Industry (Zhejiang) Co., Ltd oferece um ponto de partida para explorar soluções de resfriamento industrial.
Visita www.machcooling.com para saber mais e discutir sua aplicação de resfriamento com a empresa.